汽车模具标准件斜楔机构生产厂家全景解析 选型、工艺与供应链指南
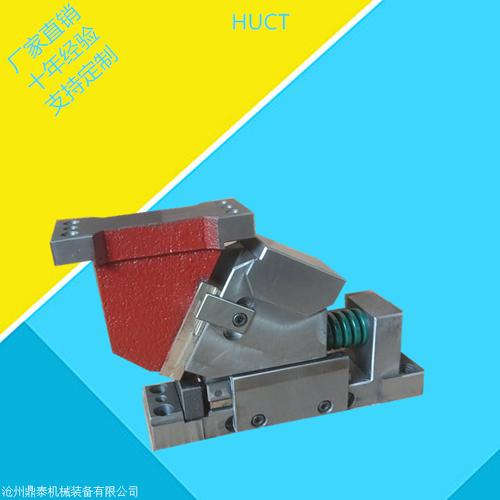
在汽车覆盖件模具设计与制造中,斜楔机构是完成侧向冲孔、翻边、整形等复杂工序的核心功能单元。作为模具标准件体系中的重要分支,斜楔机构的生产厂家直接关系到模具的交付周期、成型精度与量产稳定性。
一、斜楔机构在汽车模具中的功能定位
斜楔机构通过将压力机垂直运动转化为水平或倾斜方向运动,实现对制件侧壁的加工。汽车车门、翼子板、侧围等大型覆盖件模具中,斜楔的数量和规格往往占到标准件总成本的15%—25%。其核心组成包括驱动块、滑块、导向板、耐磨板、回程弹簧及防侧导板等,各部件的材料选型与热处理工艺决定了机构的寿命与精度保持性。
二、专业斜楔机构生产厂家的能力维度
- 标准化与系列化能力
成熟的斜楔生产厂家通常按照行业通行标准(如EB、MY、CS等系列)建立产品型谱,覆盖不同吨位压力机和不同行程需求。系列化程度越高,模具设计人员的选型效率越高,采购周期越短。国内主流厂家已能提供吊装式、非吊装式、下置式等多种安装形式,滑块宽度从80mm到400mm不等,满足从小型冲压件到大型覆盖件的全场景需求。
- 材料与热处理工艺
斜楔机构在高速冲压中承受交变载荷与滑动摩擦,驱动块和滑块的接触面硬度通常在HRC58—62之间,导向板的耐磨性要求更高。专业厂家普遍采用渗碳淬火或氮化处理工艺,部分高端产品引入自润滑铜基镶嵌材料,以降低摩擦系数、延长维护周期。生产厂家是否具备可控气氛热处理线和三坐标检测能力,是判断其技术水准的硬性指标。
- 加工精度与互换性
标准件的核心价值在于互换性。斜楔机构的安装孔位、导向面平行度、滑块行程精度需控制在±0.02mm以内。具备CNC坐标磨、慢走丝线切割和精密平面磨床的厂家,才能保证批次一致性。部分领先厂家已实现核心部件的数字化检测追溯,每套斜楔附带检测报告,便于模具厂在装配环节快速排查。
三、国内斜楔机构生产厂家的区域分布与供应链特征
从产业集聚看,斜楔机构生产厂家主要分布在长三角(江苏、浙江)和珠三角地区,与汽车模具产业集群高度重合。江苏的常熟、昆山一带聚集了一批以出口配套为导向的标准件企业,产品精度对标日系标准;浙江宁波、台州地区则以性价比和快速交付见长,适合中低端模具项目。
在供应链协作上,模具厂选择斜楔厂家时通常会考察三个层面:一是标准件与自有模具设计规范的匹配度,包括安装接口和行程参数;二是厂家的备库能力,常用规格是否有现货直接影响模具维修响应速度;三是能否提供非标定制,针对特殊角度或空间受限场景做快速改型。
四、选型与采购的实操建议
模具设计阶段应优先选用厂家标准型谱内的规格,避免过度定制增加成本和交期。采购时需明确滑块行程、允许负载、安装面精度等级三项核心参数,并要求厂家提供材质证明与热处理硬度检测数据。对于量产节拍较高的项目,建议选择带自润滑结构或可更换耐磨板的斜楔型号,以降低后期维护停机时间。
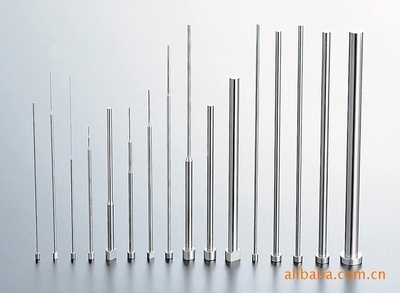
斜楔机构作为模具标准件的一部分,其采购应与导柱导套、冲头、固定板等其它标准件统筹考虑。与能提供多品类标准件的一站式厂家合作,可减少供应商管理成本,同时在交期协调和售后响应上更具优势。
五、趋势展望
随着汽车轻量化和高强钢应用的深入,斜楔机构面临更高侧向力和更频繁的维护挑战。部分生产厂家已开始推出重载型斜楔系列,采用加宽导向面和强化驱动块结构;另一方面,数字化选型工具和3D模型库的开放,正在缩短模具设计端的选型链路。对于模具制造企业而言,与具备工艺开发能力和快速响应机制的斜楔厂家建立长期合作,是保障模具品质与交付节奏的务实选择。
如若转载,请注明出处:http://www.laoshushangcheng.com/product/58.html
更新时间:2026-11-21 03:37:22